立式注塑机和卧式注塑机,你的产品适合哪一种?
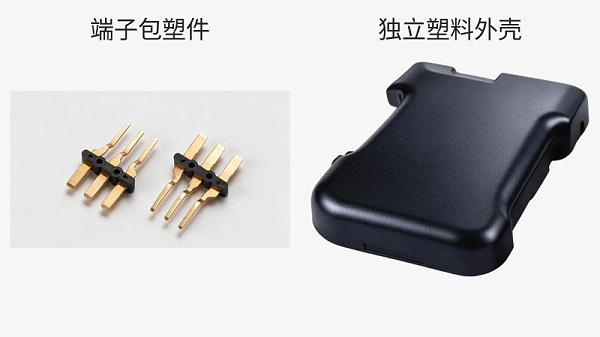
你要做的是一个塑料外壳,还是把金属插脚包在塑料里的插头?这两种产品,适合优先考虑的注塑机就可能不同。
世邦塑胶从产品开发、开模到注塑的制造过程出发,教你先看清产品在注塑前由什么组成,再判断用立式还是常规卧式更合适。
先认清立式与卧式注塑机
这里的“常规注塑机”指工厂常见的卧式注塑机。两类机器都把熔融塑料注入模具,定型后取出制品。最容易辨认的区别,是模具怎样打开和合上。
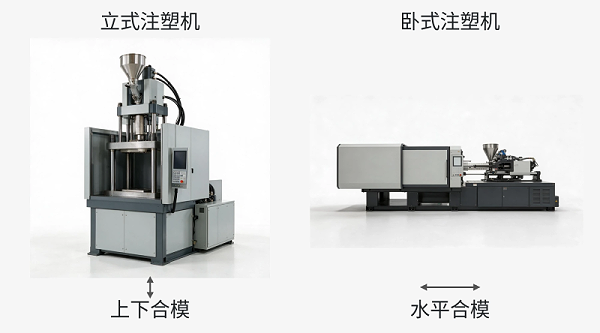
- 立式:模具上下开合。 预制件可以放到下模的定位位置,再合模包塑。
- 卧式:模具沿水平方向开合。 成型后的塑件可顶出落下,或由机械手取走。
认机时看合模机构。有些立式机的注射单元横着布置,仍然是立式合模。
立式注塑机常做哪些产品?
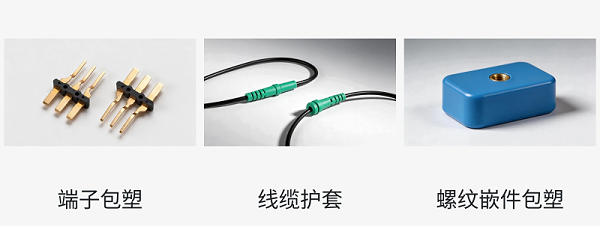
常见的是这类制品:先有金属件、线材或其他预制件,再用塑料包住其中一部分。 先放进去的零件叫“嵌件”,这种做法叫“嵌件注塑”。
| 常见产品 | 注塑前先放什么? | 塑料成型在哪一部分? |
|---|---|---|
| 插头内芯、端子包塑件 | 金属插脚或端子 | 包住端子的一部分,形成固定和绝缘的塑料部分 |
| 线缆包覆件、带线护套 | 预先准备好的线材 | 在线材周围成型,形成护套等塑料部分 |
| 螺纹嵌件包塑件 | 带内螺纹的金属嵌件,如螺母 | 在嵌件周围成型,螺纹孔留作连接使用 |
这些产品每一模都涉及放件、定位和取件。在常见的立式布局里,嵌件放在朝上的下模定位位置,由下模承托,重力也有助于它在合模前留在原位。模具里的定位结构仍要把嵌件固定好,不能只靠重力。
立式也可以配转盘、滑台和机器人连续生产,并不只用于手工小批量。
卧式注塑机常做哪些产品?
如果这一道工序要做的是独立的塑料件,注塑前不用反复放入其他零件,通常先考虑卧式机。
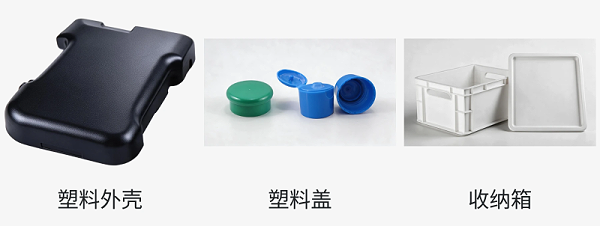
- 电子、家电外壳:遥控器壳、设备上下壳、小家电壳体。
- 塑料盖子:螺纹盖、扣合盖等独立塑件。
- 日用塑件:收纳盒、托盘等注塑制品。
这类产品主要需要连续成型和取出,卧式布局便于衔接自动顶出、机械手和输送设备。
注意这里说的是塑件本体。电器内部有电路板、外壳上装了螺丝,不代表这些东西都在注塑时放进模具。
你的产品适合哪一种?
先问自己:塑料注进去之前,模具里需不需要先放其他零件?
| 你的实际做法 | 优先考虑 | 为什么 |
|---|---|---|
| 只做外壳、盖子等独立塑件,注塑前不用放嵌件 | 卧式 | 重点是连续成型和自动取件 |
| 每一模都要先放端子、线头或螺母,再注塑包住 | 立式 | 重点是嵌件能否方便地放入、放稳和取出 |
| 在已做好的硬塑件外再包一层塑料(包胶) | 两类都比较 | 看硬塑件怎样固定、怎样转移到下一次成型的位置 |
| 要预放嵌件,已有夹具或机器人把它可靠地放稳 | 两类都比较 | 卧式也可能适用,要比较完整的放件、定位和取件方案 |
金属什么时候装进去,尤其要分清:螺母先放进模具、再注塑包住,属于嵌件注塑;塑壳做好以后才装入螺母或拧上螺丝,则不属于嵌件注塑,仍可按独立塑件先评估卧式。
“优先考虑”也不等于只能用这一种。卧式配合合适的模具定位和自动化同样能做嵌件;立式也能做部分外壳。产品名称、大小、数量都不能单独决定立卧。
分清上面几种情况后,再核对具体机器能否装下模具、放取零件是否顺畅,以及每次能注入的塑料量、压紧模具的能力是否够用。这样才能从“选立式还是卧式”,落实到适合你这款产品的生产方案。